mail@antaeus.ru
+7 (812) 493-47-67
г. Санкт-Петербург ул.Салова д.37
Режим работы: Пн. – Пт.: с 9:00 до 17:00
0
Компания
  • О компании
  • История
  • Сертификаты
  • Отзывы
  • Реквизиты
  • Сотрудники
  • Контакты
  • Доставка
  • Оплата
Услуги
  • Гидроабразивная резка
    Гидроабразивная резка
  • Лазерная резка  листового металла
    Лазерная резка листового металла
  • Лазерная резка профиля и труб
    Лазерная резка профиля и труб
  • Изготовление закладных деталей в Санкт-Петербурге
    Изготовление закладных деталей в Санкт-Петербурге
  • Гибка листового металла в Санкт-Петербурге
    Гибка листового металла в Санкт-Петербурге
  • Сварка металла
    Сварка металла
  • Порошковая покраска металла в Санкт- Петербурге
    Порошковая покраска металла в Санкт- Петербурге
  • Изготовление металлоконструкции
    Изготовление металлоконструкции
  • Токарные работы по металлу
    Токарные работы по металлу
Продукция
  • Блочно-модульный контейнер
  • Корпуса для систем распределения и автоматизации
  • Корпуса для систем управления
  • Корпуса для средств автоматизации
  • Трансформаторные подстанции
  • Электротехнические металлоизделия
Быстро Качественно В срок
Оперативно примем ваши заявки
Выполненые проекты
  • Приборостроение
  • Строительство
Выполненые заказы
Статьи
Контакты
Отзывы
    Компания
    О компании
    История
    Сертификаты
    Отзывы
    Реквизиты
    Сотрудники
    Контакты
    Доставка
    Оплата
    Услуги
    Гидроабразивная резка
    • Медных изделий
    • Резины
    • Нержавеющей и чёрной стали
    • Латуни
    • Керамогранита и плитки
    • Капролона
    • Камня и гранита
    • Ещё
    Лазерная резка листового металла
    • Черная сталь
    • Нержавеющая сталь
    • Алюминий
    • Оцинкованная сталь
    • Ещё
    Лазерная резка профиля и труб
    • Лазерная резка трубы
    • Лазерная резка круглой трубы
    • Лазерная резка двутавровой балки
    • Лазерная резка уголка
    • Лазерная резка швеллера
    • Ещё
    Изготовление закладных деталей в Санкт-Петербурге
    Гибка листового металла в Санкт-Петербурге
    • Гибка нержавейки
    Сварка металла
    • Конденсаторная сварка
    • Аргонодуговая сварка
    • Полуавтоматическая сварка металла
    • Сварка листового металла
    • Контактная сварка
    • Сварка труб
    • Сварка алюминия
    • Сварка нержавейки в Санкт-Петербурге
    • Ещё
    Порошковая покраска металла в Санкт- Петербурге
    • Порошковая покраска металлических изделий в Санкт-Петербурге
    • Покраска металлоконструкций
    • Покраска алюминия
    • Покраска стали
    • Покраска профиля
    • Покраска труб
    • Ещё
    Изготовление металлоконструкции
    • Изготовление траверс
    • Изготовление пандусов
    • Изделия из алюминия на заказ в СПб
    • Производство металлических рам
    • Закладные детали для железобетонных конструкций
    • Нестандартные металлоконструкции
    • Cварные балки
    • Металлоконструкции из нержавейки
    • Сварка закладных деталей
    • Изготовление модульных зданий
    • Ещё
    Токарные работы по металлу
    Продукция
    Блочно-модульный контейнер
    Корпуса для систем распределения и автоматизации
    Корпуса для систем управления
    Корпуса для средств автоматизации
    Трансформаторные подстанции
    Электротехнические металлоизделия
    Выполненые проекты
    Приборостроение
    Строительство
    Выполненые заказы
    Статьи
    Контакты
    Отзывы
    ПК «Антей»
    Компания
    • О компании
    • История
    • Сертификаты
    • Отзывы
    • Реквизиты
    • Сотрудники
    • Контакты
    • Доставка
    • Оплата
    Услуги
    • Гидроабразивная резка
      Гидроабразивная резка
    • Лазерная резка  листового металла
      Лазерная резка листового металла
    • Лазерная резка профиля и труб
      Лазерная резка профиля и труб
    • Изготовление закладных деталей в Санкт-Петербурге
      Изготовление закладных деталей в Санкт-Петербурге
    • Гибка листового металла в Санкт-Петербурге
      Гибка листового металла в Санкт-Петербурге
    • Сварка металла
      Сварка металла
    • Порошковая покраска металла в Санкт- Петербурге
      Порошковая покраска металла в Санкт- Петербурге
    • Изготовление металлоконструкции
      Изготовление металлоконструкции
    • Токарные работы по металлу
      Токарные работы по металлу
    Продукция
    • Блочно-модульный контейнер
    • Корпуса для систем распределения и автоматизации
    • Корпуса для систем управления
    • Корпуса для средств автоматизации
    • Трансформаторные подстанции
    • Электротехнические металлоизделия
    Быстро Качественно В срок
    Оперативно примем ваши заявки
    Выполненые проекты
    • Приборостроение
    • Строительство
    Выполненые заказы
    Статьи
    Контакты
    Отзывы
      0
      ПК «Антей»
      0
      • Компания
        • Назад
        • Компания
        • О компании
        • История
        • Сертификаты
        • Отзывы
        • Реквизиты
        • Сотрудники
        • Контакты
        • Доставка
        • Оплата
      • Услуги
        • Назад
        • Услуги
        • Гидроабразивная резка
          • Назад
          • Гидроабразивная резка
          • Медных изделий
          • Резины
          • Нержавеющей и чёрной стали
          • Латуни
          • Керамогранита и плитки
          • Капролона
          • Камня и гранита
        • Лазерная резка листового металла
          • Назад
          • Лазерная резка листового металла
          • Черная сталь
          • Нержавеющая сталь
          • Алюминий
          • Оцинкованная сталь
        • Лазерная резка профиля и труб
          • Назад
          • Лазерная резка профиля и труб
          • Лазерная резка трубы
          • Лазерная резка круглой трубы
          • Лазерная резка двутавровой балки
          • Лазерная резка уголка
          • Лазерная резка швеллера
        • Изготовление закладных деталей в Санкт-Петербурге
        • Гибка листового металла в Санкт-Петербурге
          • Назад
          • Гибка листового металла в Санкт-Петербурге
          • Гибка нержавейки
        • Сварка металла
          • Назад
          • Сварка металла
          • Конденсаторная сварка
          • Аргонодуговая сварка
          • Полуавтоматическая сварка металла
          • Сварка листового металла
          • Контактная сварка
          • Сварка труб
          • Сварка алюминия
          • Сварка нержавейки в Санкт-Петербурге
        • Порошковая покраска металла в Санкт- Петербурге
          • Назад
          • Порошковая покраска металла в Санкт- Петербурге
          • Порошковая покраска металлических изделий в Санкт-Петербурге
          • Покраска металлоконструкций
          • Покраска алюминия
          • Покраска стали
          • Покраска профиля
          • Покраска труб
        • Изготовление металлоконструкции
          • Назад
          • Изготовление металлоконструкции
          • Изготовление траверс
          • Изготовление пандусов
          • Изделия из алюминия на заказ в СПб
          • Производство металлических рам
          • Закладные детали для железобетонных конструкций
          • Нестандартные металлоконструкции
          • Cварные балки
          • Металлоконструкции из нержавейки
          • Сварка закладных деталей
          • Изготовление модульных зданий
        • Токарные работы по металлу
      • Продукция
        • Назад
        • Продукция
        • Блочно-модульный контейнер
        • Корпуса для систем распределения и автоматизации
        • Корпуса для систем управления
        • Корпуса для средств автоматизации
        • Трансформаторные подстанции
        • Электротехнические металлоизделия
      • Выполненые проекты
        • Назад
        • Выполненые проекты
        • Приборостроение
        • Строительство
      • Выполненые заказы
      • Статьи
      • Контакты
      • Отзывы
      • Мой кабинет
      • Корзина0
      • +7 (812) 493-47-67
      г. Санкт-Петербург ул.Салова д.37
      mail@antaeus.ru

      ООО "ПК "Антей"
      ИНН: 7816483154
      КПП: 781601001
      ОГРН: 1107847065545
      • Главная
      • Статьи
      • Устройство токарного станка и принцип его работы

      Устройство токарного станка и принцип его работы

      Устройство токарного станка и принцип его работы
      23 июля 2026 10:01
      // Обработка металла
      Разбираем физику токарной обработки и устройство станка через призму системы СПИД: как жесткость узлов, режимы резания и правильный вылет инструмента влияют на точность деталей и помогают избежать брака.

      Токарный станок — это не просто машина, которая вращает заготовку. Это сложная динамическая система, главная задача которой — обеспечить максимальную жесткость и предсказуемость движений.

      Понимание физики процесса позволяет перейти от простого изготовления изделий к управлению их качеством, точностью и шероховатостью поверхности.

      Качество итогового изделия зависит не столько от отдельных узлов, сколько от их слаженной работы в едином контуре, известном как система СПИД (Станок — Приспособление — Инструмент — Деталь).

      Физика процесса токарной обработки

      В основе токарной обработки лежат два фундаментальных относительных движения. Первое — главное движение резания — это вращение заготовки, закрепленной в шпинделе. Второе — движение подачи — это поступательное перемещение режущего инструмента вдоль или поперек оси вращения заготовки.

      Принцип сочетания этих двух движений позволяет снимать слой материала, формируя стружку и создавая изделие нужной формы и размера.

      Ключ к пониманию результата обработки лежит в концепции системы СПИД. Каждый из её четырёх элементов — станок, патрон или центр (приспособление), резец (инструмент) и сама заготовка (деталь) — обладает собственной упругостью и податливостью. Итоговая точность изделия определяется жесткостью самого слабого звена в этой цепи.

      Даже самый современный станок не даст качественного результата, если инструмент имеет слишком большой вылет или заготовка закреплена неправильно.

      В зависимости от направления движения подачи выделяют несколько основных видов токарных операций:

      • Наружное точение: резец движется вдоль оси вращения, обрабатывая внешнюю цилиндрическую поверхность.
      • Растачивание: инструмент перемещается вдоль оси внутри существующего отверстия, увеличивая его диаметр.
      • Подрезка торца: резец движется перпендикулярно оси вращения, обрабатывая плоскую торцевую поверхность изделия.

      Как устройство станка влияет на точность
      Image_yv-2.jpg


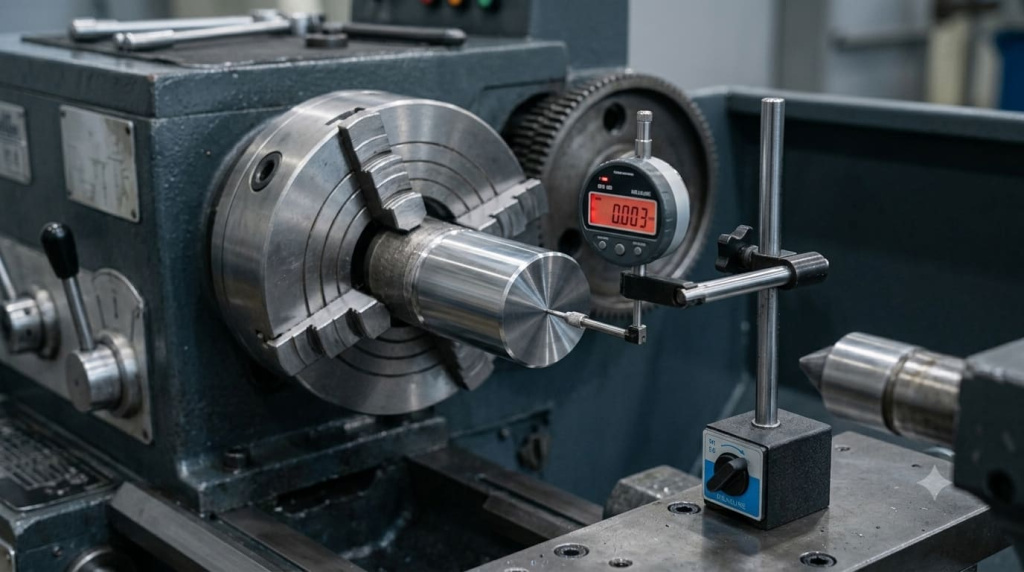
      Каждый узел токарного станка выполняет не просто механическую, а метрологическую функцию. От состояния и устройства узла напрямую зависит, уложится ли готовое изделие в заданные допуски.

      • Станина
        Это массивное чугунное основание, на котором монтируются все остальные узлы. Её главная задача — гасить вибрации, возникающие в процессе резания. Литой чугун благодаря своей структуре эффективно поглощает колебания, обеспечивая стабильность всей системы СПИД. Недостаточная масса или жесткость станины неизбежно приводит к вибрациям («дроби») и ухудшению качества поверхности.
      • Шпиндельный узел (передняя бабка)
        Включает в себя шпиндель, подшипники и коробку скоростей. Шпиндель отвечает за вращение заготовки. Его точность определяется радиальным и осевым биением. Превышение допустимого биения приводит к тому, что изделие получается некруглым или с погрешностью формы, а допуски по международной системе не выдерживаются.
      • Суппорт и фартук
        Суппорт перемещает резцедержатель с резцом. Его продольные и поперечные салазки позволяют двигать инструмент вдоль и поперек оси станка. Фартук преобразует вращение ходового вала или винта в поступательное движение суппорта. Люфты в направляющих суппорта или износ гайки ходового винта приводят к погрешностям формы — конусности или бочкообразности изделия.
      • Поддержка заготовки (задняя бабка и люнет)
        При обработке длинных и тонких заготовок возникает риск их прогиба под действием сил резания. Чтобы этого избежать, используют поддержку. Если вылет заготовки из патрона превышает 3–4 её диаметра, необходимо использовать заднюю бабку с вращающимся центром. Для поддержки очень длинных валов в средней части применяют люнеты — подвижные или неподвижные опоры.

      Получите точные детали по вашим чертежам

      Достижение высокой точности требует не только знаний, но и идеально отлаженного оборудования. Если для вашего проекта нужны детали со строгим соблюдением допусков и гарантией качества, наши специалисты готовы выполнить токарные работы по вашим чертежам.

      Когда вылет резца становится критическим

      Настройка резцедержателя определяет вылет инструмента — расстояние от точки крепления до режущей кромки. Чем больше вылет, тем ниже жесткость инструмента и тем выше риск возникновения вибраций. Это особенно критично при внутреннем точении (растачивании), где вылет часто бывает значительным.

      При настройке токарь использует инженерные ориентиры по максимальному вылету расточных оправок в зависимости от их материала:

      • Стальная оправка: до 4 диаметров оправки (4xBD).
      • Твердосплавная оправка: до 6 диаметров оправки (6xBD).
      • Демпфированная система (стальная): до 10 диаметров оправки (10xBD).

      Превышение этих значений почти гарантированно вызывает вибрацию, которая портит поверхность и может привести к поломке инструмента.

      Другой важный фактор — радиус вершины режущей пластины. Большой радиус теоретически позволяет получить более гладкую поверхность при той же подаче. Однако он увеличивает радиальную составляющую силы резания, которая отжимает резцедержатель с инструментом и заготовку. На тонких и длинных валах это может спровоцировать вибрацию.

      Технология финишной обработки предусматривает выбор материала инструмента — твердого сплава или кермета. Твердосплавные пластины с покрытием более универсальны и ударопрочны. Кермет (металлокерамика) обеспечивает превосходное качество поверхности и высокую износостойкость, но более хрупок и требует стабильных условий резания без ударов.

      Как режимы резания влияют на качество поверхности

      Режимы резания — скорость, подача и глубина — напрямую определяют производительность и итоговое качество детали.

      Ключевым параметром является скорость резания (Vc), которая измеряется в метрах в минуту. Она рассчитывается по формуле: Vc = (π * D * n) / 1000, где D — диаметр обработки (мм), а n — частота вращения шпинделя (об/мин).

      Этот принцип расчета объясняет, почему для поддержания постоянной скорости резания на станках с ЧПУ обороты шпинделя должны увеличиваться по мере уменьшения диаметра обработки.

      Качество поверхности, или шероховатость (Ra), теоретически зависит от подачи на оборот (f) и радиуса при вершине инструмента (RE).

      Расчетное значение можно найти по упрощенной формуле: Ra ≈ f2 / (8 * RE). Из неё видно, что для получения меньшей шероховатости (более гладкой поверхности) нужно уменьшать подачу или увеличивать радиус инструмента.

      Подача (f), мм/об

      Радиус (RE), мм

      Теоретическая шероховатость (Ra), мкм

      0.1

      0.8

      1.6

      0.2

      0.8

      6.3

      0.2

      1.2

      4.2

      0.3

      1.2

      9.4

      Выбор требуемой шероховатости не произволен. Он регламентируется функциональным назначением поверхности. ГОСТ Р 70117–2022 содержит рекомендации по выбору Ra в зависимости от типа детали, условий её работы и требуемых допусков.

      Типовые ошибки, которые приводят к браку

      Даже на исправном станке можно получить бракованную деталь, если не понимать физику процесса. Вот несколько распространённых проблем и их причин.

      • Вибрация
        Проявляется в виде характерной «дроби» на поверхности. Чаще всего вызвана недостаточной жесткостью системы СПИД: слишком большим вылетом инструмента или детали, износом подшипников шпинделя, неверно подобранными режимами. Для подавления вибрации пробуют изменить частоту вращения, уменьшить вылет или увеличить глубину резания, чтобы резец стабильно врезался в материал, а не терся о него.
      • Нарост на кромке (BUE)
        При обработке вязких, «липких» материалов (например, низкоуглеродистых сталей или алюминия) на режущую кромку налипают частицы срезаемого металла. Это ухудшает качество поверхности и меняет геометрию инструмента. Основная причина — слишком низкая скорость резания. Решение — увеличить Vc до значений, рекомендованных производителем инструмента.
      • Эффект конуса
        Деталь получается конической, хотя должна быть цилиндрической. Причина кроется в отжиме (упругой деформации) заготовки или инструмента под действием сил резания, а также в непараллельности осей передней и задней бабок.
      • Пружинный проход
        Для компенсации упругой деформации системы опытные токари используют «пружинный проход». Это чистовой проход, выполняемый повторно с теми же настройками, без изменения положения резца. Он позволяет снять тот небольшой слой металла, который остался на детали из-за отжима системы на предыдущем проходе.

      Современные стандарты безопасности при токарных работах
      Image_yv-3.jpg


      Современные требования безопасности, закрепленные в ТР ТС 010/2011 «О безопасности машин и оборудования» и стандарте ISO 23125, направлены на предотвращение травм через анализ механических рисков.

      • Риск захвата
        Вращающийся патрон, деталь или пруток представляют главную опасность. Категорически запрещено работать на универсальных станках в перчатках, свободной одежде с длинными рукавами. Ткань может быть мгновенно захвачена вращающимся элементом, что приводит к тяжелейшим травмам.
      • Контроль стружки
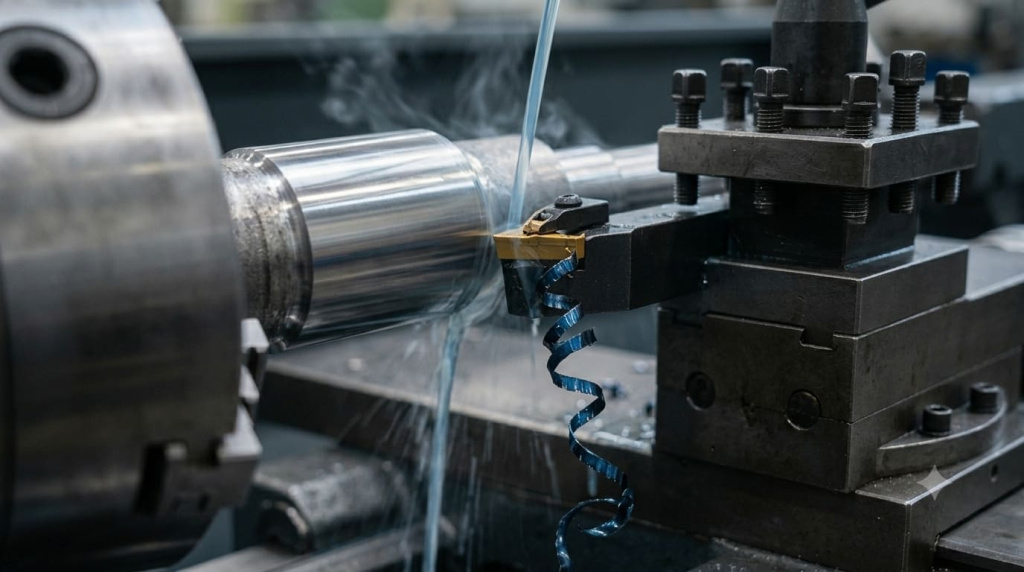
        Длинная сливная стружка («борода») не менее опасна. Она может запутаться вокруг детали или инструмента, а также нанести резаные раны оператору. Для её удаления используют специальные крючки или щетки, и делать это можно только после полной остановки станка. Современные режущие пластины имеют специальную геометрию (стружколом), которая обеспечивает дробление стружки на короткие, безопасные сегменты.
      • Защитные экраны
        Зона резания на современных станках должна быть оборудована защитным экраном с блокировкой. Эта система (interlock) не позволяет запустить вращение шпинделя при открытом экране, защищая оператора от вылетающей стружки и смазочно-охлаждающей жидкости (СОЖ).

      Часто задаваемые вопросы

      Почему резец дребезжит на чистовых проходах?

      Часто это вызвано слишком малой глубиной резания, когда резец не «врезается» в материал, а трется о поверхность. Силы трения вызывают автоколебания. Попробуйте немного увеличить глубину резания (она должна быть больше радиуса вершины пластины) или сократить вылет инструмента.

      Почему при подрезке торца к центру поверхность становится рваной?

      Это происходит из-за падения окружной скорости резания (Vc) почти до нуля в центре детали. На низких скоростях металл начинает не срезаться, а сминаться и рваться. На станках с ЧПУ эту проблему решает функция постоянной скорости резания (CSS), которая автоматически увеличивает обороты шпинделя при подходе к центру. На универсальных станках рекомендуется использовать острый инструмент и по возможности вручную увеличивать обороты.

      Когда необходимо использовать люнет?

      Общее правило гласит: если вылет незакрепленного конца детали из патрона превышает 3–4 её диаметра (L > 4D), необходимо использовать дополнительную опору. Для поддержки торца используют заднюю бабку, а для поддержки средней части длинного вала — подвижный или неподвижный люнет. Это предотвращает прогиб детали и вибрации.

      Можно ли заменить шлифование точением?

      Да, в ряде случаев это возможно. Технология чистового точения закаленных сталей (Hard Part Turning, HPT) позволяет обрабатывать материалы твердостью до 65 HRC. Современные инструменты из кубического нитрида бора (CBN) обеспечивают точность до IT6 и шероховатость Ra 0.2–0.4 мкм, что сопоставимо со шлифованием и часто оказывается быстрее и экономичнее.

      Наши направления:

      • Лазерная резка листового металла;
      • Гибка, сварка (черный, нержавейка, алюминий);
      • Порошковая покраска;
      • Изготовление металлоконструкций и закладных деталей по ГОСТ;
      • Производство электрошкафов, корпусов РЭА и почтоматов.

      Реквизиты:

      • Полное наименование: ООО «ПК «Антей»
      • ИНН/КПП: 7816483154/781601001
      • Адрес: 192102, Санкт-Петербург, ул. Салова, дом № 37
      • Телефон: (812) 493-47-67
      • Электронный адрес: mail@antaeus.ru

      Если у вас остались вопросы о том, какая технология обработки подойдет вашему изделию, свяжитесь с нашими менеджерами для подробной консультации.

      Назад к списку Следующая статья
      • Политика конфиденциальности
      • Гидроабразивная резка
      • Лазерная резка листового металла
      • Лазерная резка профиля и труб
      • Изготовление закладных деталей в Санкт-Петербурге
      • Гибка листового металла в Санкт-Петербурге
      • Сварка металла
      • Порошковая покраска металла в Санкт- Петербурге
      • Изготовление металлоконструкции
      • Токарные работы по металлу
      Понравилась статья?
      Подпишитесь на нашу рассылку и будьте в курсе
      Подписаться
      Отгрузка в день заказа

      Доставим товар в течение 3 часов после оформления заказа

      Гарантийное обслуживание

      Поможем с ремонтом, предоставим
      аппарат на замену

      Наши контакты Производственный комплекс Антей
      +7 (812) 493-47-67
      Заказать звонок
      г. Санкт-Петербург ул.Салова д.37
      mail@antaeus.ru

      ООО "ПК "Антей"
      ИНН: 7816483154
      КПП: 781601001
      ОГРН: 1107847065545
      Компания
      О компании
      История
      Сертификаты
      Отзывы
      Реквизиты
      Сотрудники
      Контакты
      Доставка
      Оплата
      Продукция
      Блочно-модульный контейнер
      Корпуса для систем распределения и автоматизации
      Корпуса для систем управления
      Корпуса для средств автоматизации
      Трансформаторные подстанции
      Электротехнические металлоизделия
      Услуги
      Гидроабразивная резка
      Лазерная резка листового металла
      Лазерная резка профиля и труб
      Изготовление закладных деталей в Санкт-Петербурге
      Гибка листового металла в Санкт-Петербурге
      Сварка металла
      Порошковая покраска металла в Санкт- Петербурге
      Изготовление металлоконструкции
      Токарные работы по металлу
      © 2026 Все права защищены. Производственный Комплекс Антей
      Политика конфиденциальности Карта сайта
      0