
Нужна консультация или итоговый расчёт?
Отправьте чертёж или эскиз. Специалисты компании уточнят толщину и характеристики латуни, требования к кромке и сроки, после чего подготовят расчёт заказа.
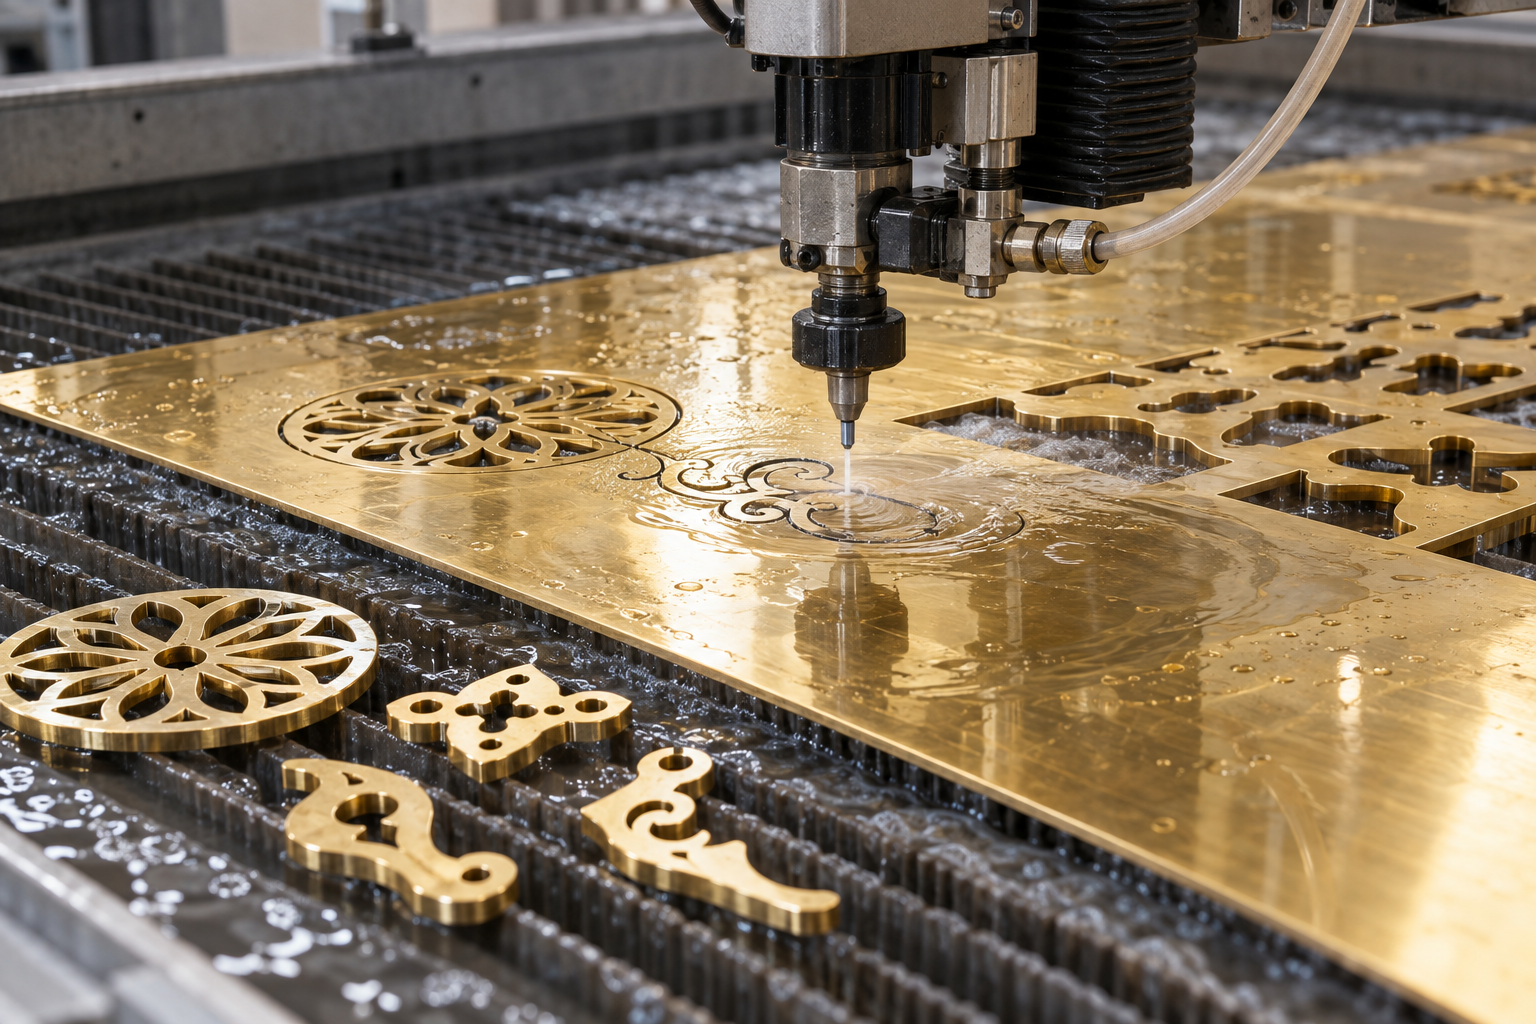
Задать вопросВ Санкт-Петербурге ПК «Антей» раскраивает латунные листы, плиты и заготовки водоабразивной струёй. Контур формируется механическим съёмом металла, поэтому у кромки не образуется зона нагрева, поверхность не оплавляется и не меняет оттенок. Предварительный расчёт выполняют по марке и толщине сплава, геометрии детали, объёму партии и заданным допускам.
Метод выбирают для задач, в которых нагрев способен повредить декоративный слой или изменить свойства сплава, а также для толстых заготовок и геометрически сложных деталей. До запуска технолог сверяет размеры, отверстия, требования к торцу и место начального пробоя.
Стоимость гидроабразивной резки латуни
В таблице приведены опубликованные на сайте начальные цены за погонный метр реза. Итоговая стоимость гидроабразивной резки латуни рассчитывается по чертежу и может меняться в зависимости от условий заказа: на неё влияют толщина, суммарная длина траектории, число внутренних контуров и врезок, сложность геометрии, объём партии и требования к качеству кромки.
| Толщина латуни, мм | Цена, руб./пог. м |
|---|---|
| 2 | 55 |
| 5 | 140 |
| 8 | 220 |
| 10 | 285 |
Что получает заказчик
- холодный раскрой листовой латуни: без окалины, оплавленных участков и термической деформации;
- обработка блестящих и отражающих сплавов, в том числе латуни и меди;
- воспроизведение внешних границ и замкнутых вырезов из цифрового файла;
- компоновка изделий на заготовке с компенсацией ширины удаляемой полосы;
- выпуск одной позиции, комплекта или повторяемой серии;
- оценка заказа как по рабочему чертежу, так и по размерному эскизу.
Гидроабразивная обработка не всегда завершает изготовление изделия. После резки посадочные отверстия и резьбы иногда оставляют с припуском. Такая резка требует последующей обработки на другом оборудовании; решение принимают по назначению детали и допускам чертежа.
Точность, керф и качество кромки
Результат гидроабразивной резки зависит не только от толщины латуни. На геометрию влияют скорость подачи, состояние сопла, расход абразива, высота режущей головки, плоскостность заготовки и выбранная стратегия входа в контур. Поэтому требуемый допуск нужно указывать в заявке, а не определять после раскроя.
В гидроабразивном раскрое керф — ширина материала, удаляемого струёй. Его учитывают в управляющей программе, смещая траекторию относительно номинального контура. Фактическая ширина зависит от сопла, режима, толщины и износа расходных частей.
Для гидроабразивной обработки характерна конусность: она появляется из-за потери энергии струи по мере прохождения через материал: верхняя и нижняя границы реза могут отличаться. На толстых плитах эффект выражен сильнее. Снижение скорости улучшает перпендикулярность и уменьшает струйность нижней зоны, но увеличивает машинное время.
Точка врезки при гидроабразивном раскрое отличается от стабильного участка траектории. Для чистового контура её выносят в отходную часть через заход и выход. В небольших отверстиях свободного места мало, поэтому технолог заранее оценивает, можно ли получить требуемую геометрию гидроабразивом или лучше оставить отверстие под последующую обработку.
Декоративная латунь и мелкие детали
Если нужна гидроабразивная резка полированной, шлифованной или патинированной поверхности, в задании указывают лицевую сторону, наличие защитной плёнки и допустимость следов от опор. Плёнка защищает лист при хранении и перемещении, но возможность резки конкретной заготовки с покрытием проверяют до производства.
Исходная неплоскостность тоже важна: меняющийся зазор между соплом и поверхностью влияет на стабильность реза. При гидроабразивной резке латунных листов и плит характеристики проката задаёт ГОСТ 2208-2007; при работе с материалом заказчика фактическое состояние проверяют перед запуском.
Гидроабразивная или лазерная резка латуни
Технологию выбирают по толщине, партии, допускам и требованиям к кромке. Современный волоконный лазер производителен при серийном раскрое тонкого листа. Гидроабразивная резка выигрывает, когда недопустима зона термического влияния, нужна большая толщина, сложный контур или сохранение структуры сплава.
| Критерий | Гидроабразив | Волоконный лазер |
|---|---|---|
| Тепловое влияние | Нет ЗТВ и оплавления | Есть локальный нагрев |
| Толстая латунь | Подходит; скорость снижается с толщиной | Возможности зависят от мощности и газа |
| Тонкий лист и большая серия | Часто медленнее | Обычно высокая производительность |
| Кромка | Возможны конусность и струйность | Возможны тепловые изменения и окрашивание |
Как подготовить данные для расчёта
- укажите марку и состояние латуни, толщину и габариты заготовки;
- приложите DXF, DWG, CDR, PDF, файл SolidWorks или эскиз с размерами;
- задайте количество деталей и обозначьте повторяющиеся позиции;
- выделите лицевую сторону и критичные кромки;
- укажите допуски, посадочные отверстия и поверхности под последующую обработку;
- сообщите, используется материал заказчика или нужен подбор проката;
- уточните требования к упаковке, самовывозу или доставке.
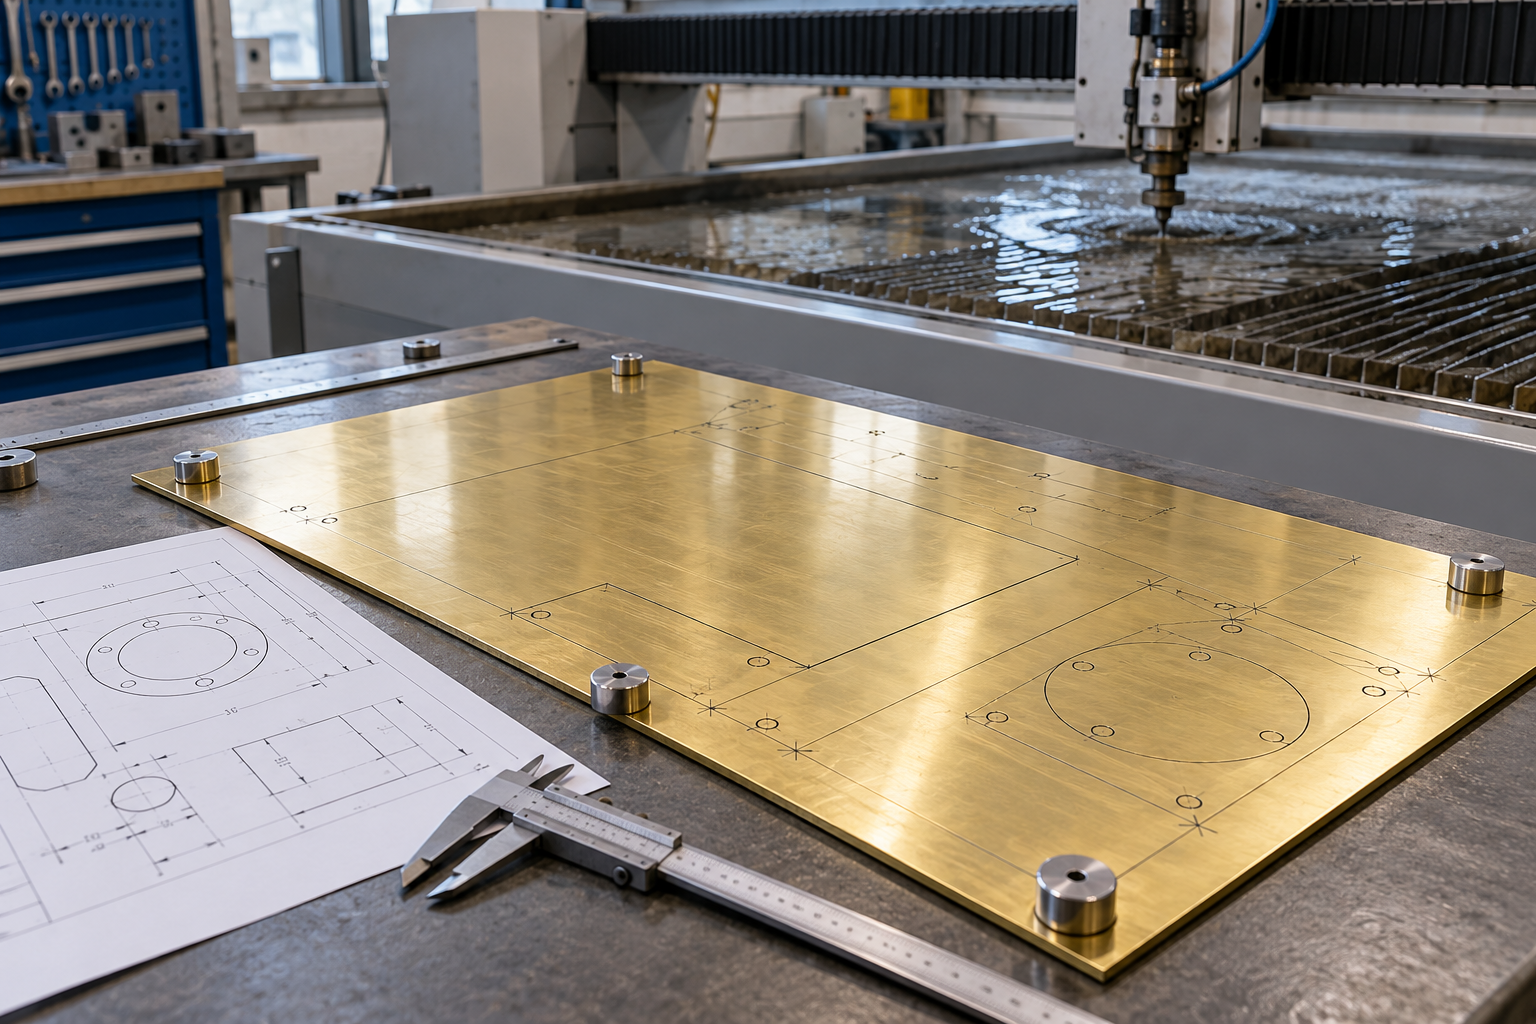
Для векторного макета предпочтительны масштаб 1:1, миллиметры, замкнутые контуры без дублирующих линий и лишних слоёв. Если готового файла нет, можно передать понятный эскиз с размерами: специалисты оценят исходные данные и сообщат, что требуется для подготовки производства.
Как проходит заказ
Файлы
Отправьте данные в DXF или DWG либо схему с размерами.
Данные
Сначала передают геометрию детали, данные о латунной заготовке, количество позиций и допустимые отклонения.
Оценка
Затем технолог оценивает контуры, места пробоя и пригодность выбранного способа обработки.
Раскладка
После проверки составляют раскладку и определяют суммарную протяжённость траектории.
Работа
Согласованное задание переводят в управляющую программу для водоабразивного станка с ЧПУ.
Сдача
Готовые изделия сверяют с оговорёнными параметрами, после чего комплектуют для выдачи.
Частые вопросы
От толщины, длины траектории, числа врезок и внутренних контуров, сложности детали, партии, требований к кромке и подготовки исходного файла. Точную цену определяют по чертежу.
Возможность зависит от соотношения диаметра и толщины, допуска и допустимой конусности. Для точной цилиндрической посадки обычно предусматривают припуск под сверление или развёртывание.
Точка врезки может отличаться от стабильного участка реза. Её стараются вынести в отходную область через технологический заход, если геометрия детали это позволяет.
Решение принимают после входного осмотра: технологу важны марка сплава, толщина, габариты, плоскостность, состояние поверхности и наличие покрытия.
Векторный DXF или DWG удобнее для подготовки траектории. На этапе оценки достаточно PDF либо понятного эскиза, на котором проставлены размеры.
Гидроабразивная резка других материалов
 Резка капролонаРаскрой листов и заготовок из капролона.→
 Резка керамогранитаРаскрой керамогранитных плит и заготовок.→
 Резка камня и гранитаРаскрой каменных и гранитных плит.→
 Резка медиРаскрой листов и заготовок из меди.→
 Резка нержавеющей сталиРаскрой листов и заготовок из нержавеющей стали.→
 Резка резиныРаскрой резиновых листов и заготовок.→
Другие услуги нашей компании


